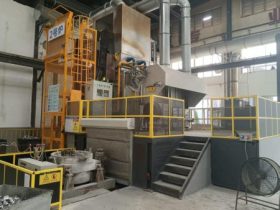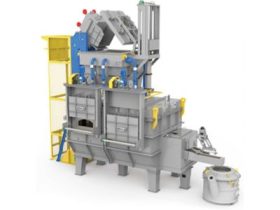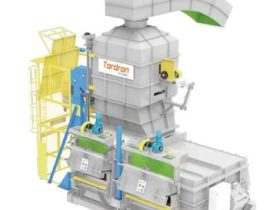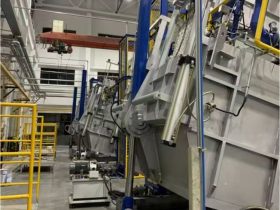

滨州铝棒厂采用炬鼎大型QDW-4000倾倒炉进行铝棒连铸生产。液压倾转出铝流量稳定,铝液温度波动小,铝棒晶粒度均匀性大幅提升。探伤合格率从88%提升至97%,年减少废品损失超200万元。质量部王工感叹:“以前探伤总有几个不合格,现在一探一个准。”
2017年,山东滨州一家大型铝棒厂的质量部王工,每天最怕的事就是看探伤报告。他们生产6063铝合金圆棒,用于挤压型材。连铸生产线配了一台老式固定炉,出铝时铝水流量忽大忽小,导致铝棒晶粒粗细不均,探伤时经常发现中心裂纹、气孔。合格率长期在88%左右晃荡。每根废棒重400公斤,一天废掉十几根,损失好几万。王工试过调整铸造工艺、修改冷却水参数,都没用。直到他们换上了炬鼎的大型QDW-4000倾倒炉,才找到病根——铝水流量不稳。文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6087.html
一、出铝不稳,晶粒就像“心电图”
王工带我走进铝棒连铸车间。一台老式固定炉,出铝口在侧面,靠铝液自重流出。工人要手动调节塞棒开度来控制流量,但很难稳定。文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6087.html
“老胡,你看这个断面,”王工拿起一根锯开的铝棒,指着横截面上的晶粒,“这圈细、那圈粗,像心电图一样。因为出铝时流量波动,导致结晶器内液面波动,晶粒生长不均匀。探伤时经常有中心裂纹,还有气孔。”文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6087.html
他翻出上个月的探伤记录:总共生产了1200吨铝棒,探伤合格率88.3%,废品率11.7%。废棒约50吨,按铝价1.5万/吨,月损失75万元。一年近千万。文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6087.html
“我试过换塞棒、改溜槽、甚至让老师傅专门盯流量,都不行。固定炉的出铝方式决定了流量很难恒定。”他叹气,“客户那边要求探伤合格率95%以上,我们现在勉强88%,随时可能被替换掉。”文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6087.html
我问他:“你有没有考虑过倾倒炉?倾倒炉出铝是靠液压控制炉体倾转角,流量可以通过倾转速度精确控制,比塞棒稳定得多。”文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6087.html
他眼睛一亮:“倾转速度能多稳?”文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6087.html
“我们有一台QDW-4000大型倾倒炉,熔解率4吨/小时,保温容量10吨。出铝时,PLC根据设定流量自动调节倾转速度,偏差可以控制在±2%以内。而且炉体倾转没有冲击,铝液流出来像倒茶一样平顺。”文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6087.html
二、QDW-4000倾倒炉:把铝水倒得像“丝线”一样稳
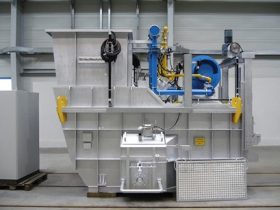
我们给王工设计的方案是一台QDW-4000大型倾倒炉,专门用于铝棒连铸生产。文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6087.html
核心优势:液压系统采用比例阀控制,倾转速度0-1.5度/秒无级可调。我们设定了一个“恒流量曲线”——炉体从0度开始,随着液位下降,倾转速度逐渐增加,以补偿液位降低导致的压力减小,使出铝口流量始终保持恒定。实际测试,流量波动小于±1.5%。文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6087.html
配套溜槽:出铝口下方安装保温溜槽,内衬氮化硅,外层加热盖,铝液从炉子到结晶器的温降控制在10℃以内。
王工最关心的是倾倒炉能否长时间稳定运行。我告诉他:“液压系统采用双油缸同步,有位置传感器反馈,PLC实时修正。我们做过72小时连续运行测试,流量曲线几乎是一条直线。”
他还担心换棒时的停顿。我说:“QDW倾倒炉可以随时暂停、随时恢复。换棒时炉子停止倾转,铝水不流;换完再启动,流量跟之前一样。不会像固定炉那样塞棒关不严或重新打开流量突变。”
王工去考察了我们之前做过的连铸项目,回来就跟老板拍了板。
三、安装调试:第一次试产,晶粒度惊呆了
2017年5月,设备运到滨州。安装用了15天,调试一周。第一次试产,王工站在铸机旁边,盯着出铝口。炉体缓缓倾斜,铝水平稳地流入溜槽,没有一点波动。
他拿起手电筒照结晶器的液面——几乎纹丝不动。他转头对操作工说:“稳了。”
连铸出来的第一根铝棒,他亲自锯了一段,送去腐蚀做低倍组织。结果出来:晶粒细小、均匀,没有中心裂纹,没有气孔。探伤合格。
他连续测了十根,全部合格。当天探伤合格率100%。王工打电话给我,声音都在抖:“老胡,十根全过!我以前最好的时候也就九过一。”
四、一个月的数据:探伤合格率从88%升到97%
新系统运行一个月后,王工给我发了一份详细的质量报告:
| 指标 | 改造前(固定炉) | 改造后(QDW-4000倾倒炉) |
|---|---|---|
| 出铝流量波动 | ±8% | ±1.5% |
| 结晶器液面波动 | 不稳定,肉眼可见 | 几乎无波动 |
| 铝棒晶粒度均匀性 | 差(粗细不均) | 优(均匀细小) |
| 探伤合格率 | 88.3% | 97.1% |
| 废品率 | 11.7% | 2.9% |
| 月产量(吨) | 1200 | 1230(少量增产) |
| 月废品量(吨) | 140 | 36 |
| 月节省废品损失(按1.5万/吨) | — | (140-36)×1.5=156万元 |
王工特别提到,因为铝棒质量稳定,挤压厂反馈挤压速度可以提高10%,而且型材表面质量更好。他们厂因此成了客户的首选供应商,订单增加了20%。
五、王工的感慨:“以前探伤总有几个不合格,现在一探一个准”
2018年我去回访,王工带我到探伤室。他指着屏幕上正在扫描的铝棒说:“老胡,你看这个波形,干干净净,没有缺陷。以前那个波形,像锯齿一样,总有几个峰值超标。”
他给我讲了一个故事:改造前有一次,客户要一批高要求的汽车型材用铝棒,探伤要求98%合格率。他们拼了命,最后勉强做到92%,被客户扣了10%的货款。改造后,同样要求的订单,他们做到了98.5%,客户非常满意,还给了长期合同。
“老胡,你这台倾倒炉,不光是提升合格率,是让我们厂从第二梯队挤进了第一梯队。”王工说,“现在同行来参观,都问我们的铝棒为什么探伤合格率那么高。我说,因为我们有一个会‘倒茶’的炉子。”
六、给铝棒连铸同行的几点实在建议
这个项目之后,我们在河南、内蒙古、新疆又做了好几个大型倾倒炉用于铝棒连铸的案例。几点经验供参考:
铝棒连铸对出铝稳定性要求极高。固定炉的塞棒调节很难做到恒定,尤其是当液位变化时。倾倒炉通过倾转角速度补偿液位变化,天然具有恒流优势。
倾转速度曲线要根据炉内铝水量动态调整。我们编写的程序会根据液位传感器实时计算所需倾转速度,实现闭环控制。王工后来把这条曲线叫做“黄金曲线”。
溜槽加热不能省。即使倾倒炉温降小,溜槽如果不加热,铝液还是会降温,影响铸造温度。我们用了红外加热盖,效果很好。
定期校准倾转角度传感器。王工每半年校准一次,确保倾转精度。他说:“角度偏0.1度,流量就差不少。”
操作工培训简单。原来调塞棒的工人需要半年经验,现在操作倾倒炉只需要学会在触摸屏上设定目标流量。工人轻松,质量还稳。
写在最后
去年王工给我打电话,说他们厂又扩了一条线,上了第二台QDW-4000。他笑着说:“老胡,现在我的探伤合格率稳定在97.5%以上,客户说我们是免检供应商。”
我回他:“王工,那是你们自己争气。”
如果你也在做铝棒、铝母线连铸,正被探伤合格率低、晶粒不均匀、客户抱怨折磨,可以来找我聊聊。我帮你设计一台大型QDW倾倒炉,让你的铝棒探伤合格率也飙到97%以上。
(评论区聊聊:你的铝棒探伤合格率多少?有没有遇到过晶粒不均的烦恼?)