
常州齿轮箱厂生产铝合金齿轮箱体,因铝液含气量高导致气孔渗漏,客户投诉不断。换用炬鼎AEJ-1000浸入式电保温炉并加装气封装置,铝液含氢量从0.18ml/100g降至0.09ml/100g,齿轮箱打压测试漏气率从8%归零。质保部刘工笑称:“以前每天接投诉电话接到手软,现在终于清净了。”
2018年,江苏常州一家齿轮箱厂的质保部刘工,最怕的就是手机响。他们生产的是铝合金齿轮箱体,用于工程机械。客户每次投诉都一个原因——漏油。打压测试过不了,油从气孔渗出来。刘工查了三年,换过模具、调过压铸工艺、甚至换了合金牌号,都没用。直到一个老质检员说:“你看看铝液里的气。”刘工一测,含氢量0.18ml/100g,超过标准一倍。他找到我:“老胡,有没有办法把铝液里的气抽干净?”我说:“有。浸入式保温炉加气封,从源头不让铝液吸气,再配合除气,含氢量能降到0.10以下。”他们上了AEJ-1000加气封,三个月后,漏气率从8%直接归零。刘工打电话给我:“老胡,我终于不用每天给客户写道歉邮件了。”文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6122.html
一、漏气漏到客户拉黑
刘工带我走进质检室。桌上摆着十几个打压失败的齿轮箱体,表面用红笔标着漏气点。他指着其中一个说:“老胡,你看,这个孔只有针尖大,但打压时肥皂泡冒得欢。客户说你们这是‘蜂窝煤’,退货!”文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6122.html
他翻出客户投诉记录:2017年全年,因漏气导致的退货12批次,直接损失20多万元。更严重的是,一个大客户下了最后通牒:“再漏气,就换供应商。”文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6122.html
他分析废品发现,90%的漏气点都是气孔,而不是缩松。气孔圆润光滑,是典型的氢气析出造成的。他测了铝液含氢量:0.18ml/100g,而齿轮箱体要求≤0.12。文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6122.html
“老胡,我试过旋转除气、吹氮气、加覆盖剂,当时能降下来,可铝液在保温炉里放一会儿,含氢量又上去了。这炉子自己会产气吗?”他问。文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6122.html
我说:“你用的辐射保温炉,铝液表面暴露在空气中,不断吸收水汽。尤其是南方潮湿天气,吸得更快。你这边除完气,那边又吸进去了。治标不治本。”文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6122.html
“那怎么治本?”文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6122.html
“换浸入式保温炉,加热器泡在铝液里,表面温度低,氧化膜完整,吸氢慢。再加装气封装置,在炉口通一层氩气,把空气隔开,铝液几乎不吸氢。这样你除完气就能保持住。”文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6122.html
二、AEJ-1000+气封:吸氢速率降低90%
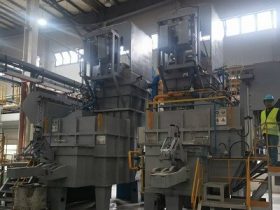
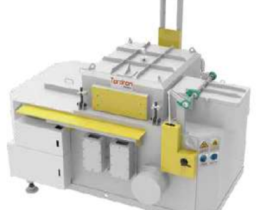
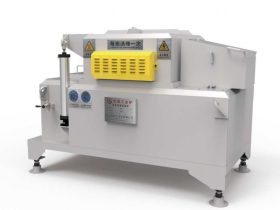
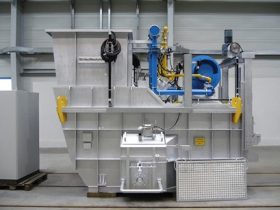
我给他推荐AEJ-1000,容量1000kg,配气封装置。气封是一圈不锈钢管,装在炉口边缘,通入高纯氩气,流量8-10升/分钟,形成保护气幕。取铝时短暂停止,取完自动恢复。文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6122.html
刘工担心氩气成本。我算给他听:一天用气约20小时,耗氩气约12立方,一瓶40升氩气约50元,可用3-4天,一天成本十几块。一年5000元。但省下的废品损失以十万计。文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6122.html
他先买了一台试用。
三、实测:含氢量从0.18降到0.09,气孔绝迹
2018年4月,AEJ-1000到位。刘工先做了对比测试:同样的铝液,先在老炉子里保温2小时,含氢量0.18;然后在AEJ-1000里保温2小时(气封开启),含氢量0.11。再配合旋转除气处理10分钟,含氢量降到0.09。静置1小时后,含氢量仍为0.09。
他连续测试一周,含氢量稳定在0.08-0.10。然后批量生产齿轮箱体,随机抽取100件做打压测试。结果:漏气0件。
刘工把数据发给客户,客户不信,派了工程师来现场看。工程师亲眼看着打压测试一个不漏,当场签了免检协议。
四、一年后的数据:漏气率归零,客户投诉清零
2019年我回访,刘工统计了一整年的质量数据:
| 指标 | 改造前 | 改造后 |
|---|---|---|
| 铝液含氢量(ml/100g) | 0.18 | 0.09 |
| 打压漏气率 | 8% | 0% |
| 年废品损失 | 约25万元 | 0 |
| 客户投诉次数 | 12次 | 0次 |
| 气封氩气年费 | — | 约5000元 |
刘工笑着说:“老胡,以前我每天至少接一个投诉电话,耳朵都起茧了。现在电话响都是客户催单,听着都舒服。”
五、为什么气封能降含气量?
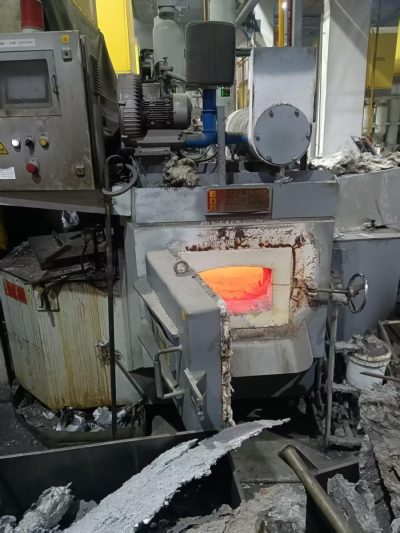
刘工后来自己总结:铝液吸氢主要发生在液面。辐射炉表面温度高,氧化膜疏松,水汽容易进入。AEJ-1000表面温度低,加上氩气气封,物理隔绝了空气中的水汽。即使有少量氢气,也会被氩气带走。除气后的铝液在气封保护下,吸氢速率只有开放式的十分之一。
六、给齿轮箱/气密性压铸厂的几点建议
凡是要求气密性的铸件,保温炉必须配气封。这是最低成本的防漏措施。
AEJ-1000容量1000kg,适合中型齿轮箱批量生产。一次加料可连续生产数小时,液面稳定。
气封宜用氩气,氮气效果略差,但也可用。成本差别不大,建议氩气。
配合在线除气,效果更佳。刘工是先除气后保温,含氢量降得更低。
打压测试前,确保铸件无气孔。气封加除气,双保险。
写在最后
去年刘工升了质量总监,他打电话给我:“老胡,我们厂现在所有保温炉都配了气封,含氢量稳定在0.10以下。客户说我们是‘零缺陷’供应商。你那个气封装置,是我见过最物超所值的小配件。”
如果你也在做气密性要求高的铸件,被漏气问题折磨得睡不着,可以来找我聊聊。炬鼎热能胡申岳,在苏州。我带你看看AEJ-1000的气封效果,现场测含氢量。不吹牛,漏气率归零不是梦。
(评论区聊聊:你的铸件打压合格率是多少?有没有试过气封?)