
芜湖家电压铸厂原人工巡检液位,用对讲机喊叉车送铝水,经常断料。2018年加装激光液位传感器并接入自动配汤系统,低液位自动呼叫补液。每班减少2名工人,压铸机待料停机减少85%,日产量提升12%。生产主管胡工笑称:“加铝水不用喊了,炉子自己会叫。”
2018年,安徽芜湖一家家电压铸厂的生产主管胡工,每天上班带两部手机。一部是自己的,一部是车间对讲机。对讲机里最常听到的话是:“胡工,3号机没铝水了!”“胡工,5号机快断料了!”胡工一边要协调叉车,一边还要盯着生产,嗓子都喊哑了。他们厂有8台压铸机,生产空调压缩机壳体。铝水从集中炉出来,靠叉车一包一包送。可每台机的铝水消耗速度不一样,工人得时不时跑去看看保温炉液位,低了就用对讲机喊。喊早了,叉车来了铝水还没用完;喊晚了,压铸机停机等料。胡工试过给每台机配专人看液位,可人工成本太高。直到他上了自动配汤系统,并在每台保温炉上加装激光液位传感器,从此“炉子自己会叫”——液位一低,配汤机自动收到信号,精准补液。胡工说:“老胡,现在不用喊了,我手机终于清净了。”文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6181.html
一、人工喊铝水:喊破嗓子还断料
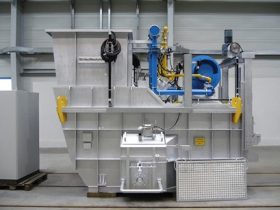
胡工的厂在芜湖经开区,8台压铸机生产家电壳体。每台压铸机配一台保温炉,铝水快用完时,工人用对讲机喊叉车送铝水。听起来简单,实际乱成一锅粥。文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6181.html
“老胡,你看这个调度,”胡工翻开记录,“4号机工人9:15喊要铝水,叉车9:20出发,9:25送到,结果4号机铝水还能用10分钟,叉车就等着。3号机9:30喊,叉车刚送完4号,赶过去已经9:40,3号机已经停了5分钟。一天下来,8台机累计待料停机三四个小时。”文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6181.html
他统计过,2017年因待料停机每月平均超过40小时,直接影响产量10%以上。而且工人要频繁跑去查看液位,一天下来走几万步,累得够呛。文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6181.html
“老胡,有没有办法让炉子自己报告什么时候需要铝水?”他问我。文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6181.html
我说:“有。给每台保温炉装一个激光液位传感器,实时监测铝液高度。液位低于设定值时,系统自动向配汤机发出补液请求。配汤机按顺序自动配送。这叫自动呼叫补液,不需要人喊。”文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6181.html
二、激光液位传感器+自动配汤:炉子自己“喊渴”
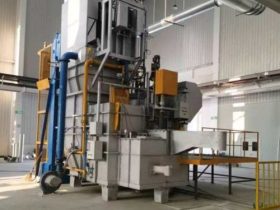
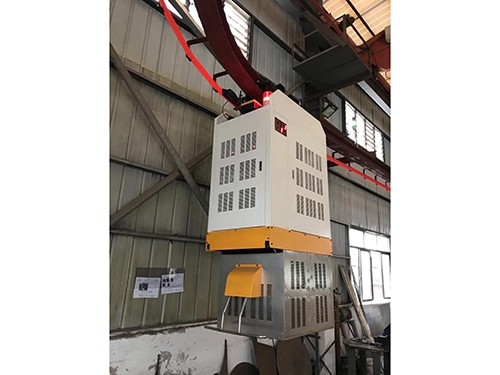
2018年4月,胡工决定升级。我们在8台保温炉上各安装了一台激光液位传感器(非接触式,不受铝渣影响)。传感器实时将液位信号传给中央控制系统。设定低液位报警值(如剩余20%),当液位低于该值,系统自动生成补液任务,加入配汤机排队队列。配汤机按“最急需优先”顺序,自动取液、配送、倾倒,完成后反馈。文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6181.html
胡工担心:“激光传感器会不会被烟尘干扰?”文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6181.html
我说:“不会。我们用的是防尘型激光头,带自动吹扫,每10分钟喷一次压缩空气,镜头干净。而且安装位置在炉盖上方,避开烟尘。放心。”文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6181.html
他决定先上一条线试点。文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6181.html
三、安装调试:不用喊了,炉子自己会叫
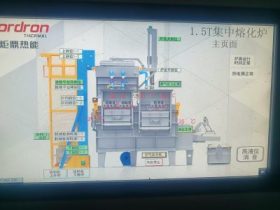
安装只用了一天。调试时,胡工故意把液位降到报警线以下。几秒钟后,中控屏幕上跳出“3号机请求补液”,配汤机自动出发。3分钟后,铝水送到。他又试了5号机,同样反应。胡工站在中控室,看着屏幕上自动跳出的请求和配汤机自动响应,说:“老胡,这比人喊快多了,而且不会忘。”
试运行一周,8台机全部接入。胡工统计:原来每天人工喊话几十次,现在一次都不用;原来每班需要2个人专门巡检液位、喊话、协调叉车,现在这2个人调到别的岗位了。
四、数据对比:每班少2人,提产12%
运行三个月后,胡工给我发了数据:
| 指标 | 改造前(人工喊话) | 改造后(激光传感+自动配汤) | 变化 |
|---|---|---|---|
| 液位巡检人员 | 每班2人 | 0 | 减2人/班 |
| 压铸机待料停机时间 | 约42小时/月 | 约6小时/月 | -85% |
| 日产量(8台机) | 约2100件 | 约2350件 | +12% |
| 人工喊话次数/天 | 50-60次 | 0 | 清零 |
| 铝水配送准时率 | 约80% | 99% | 大幅提升 |
胡工特别满意的是夜班表现。以前夜班工人容易打瞌睡,忘了看液位,经常断料。现在炉子自己叫,配汤机自己送,夜班产量甚至超过了白班。
“老胡,加铝水不用喊了,炉子自己会叫。我晚上终于能睡整觉了。”胡工说。
五、胡工的体会:传感器+自动化,省人又省心
胡工后来在公司生产会上分享:“以前我们总觉得自动化要花大钱,其实一个小小的激光液位传感器,加上配汤机的自动调度,就能省下两个人、提高12%产量。这笔账太划算了。”
他还提到,以前工人喊话经常喊错机号,叉车送错地方。现在系统自动匹配,零差错。废品率也因铝水及时供应而下降了1.5个百分点。
六、给家电压铸厂的几点建议
激光液位传感器比接触式可靠,不挂渣、不误报。
自动呼叫补液是解决待料停机的根本方法,投资小、见效快。
每台保温炉独立传感器,互不干扰,系统自动排队。
建议设置两级报警:一级提示(低液位),二级紧急(更低液位),优先处理。
数据可视化:在中控大屏上显示各保温炉液位百分比,一目了然。
写在最后
去年胡工升了生产厂长,他打电话说:“老胡,我们厂现在所有保温炉都装了激光液位传感器,配汤全自动。工人开玩笑说,炉子比人聪明,自己会叫饿。”
如果你也在被人工喊铝水、断料、效率低困扰,可以来找我聊聊。炬鼎热能胡申岳,在苏州。我帮你设计一套激光液位传感+自动配汤系统,让你也体验一下“炉子自己会叫”的省心。
(评论区聊聊:你现在怎么判断保温炉需要加铝水?有没有因为断料停过产?)