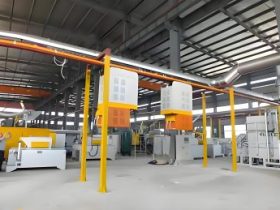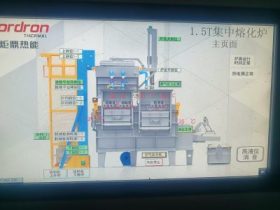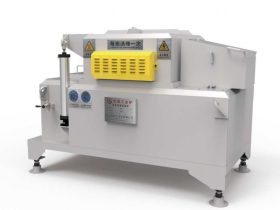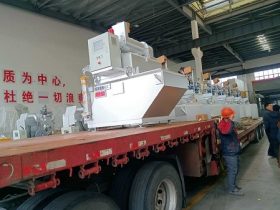

宁波汽车空调压铸厂采用炬鼎QDW倾倒炉+双室预热技术,将回炉料比例从20%提升至50%,烧损率仍控制在1.2%以下。年节约原材料成本超200万元。生产经理赵总感叹:“以前怕回炉料多烧损高,现在随便加,铝水质量一样好。”
2016年,浙江宁波一家汽车空调压缩机压铸厂的生产经理赵总,每个月都在算一笔“回炉料账”。他们的产品是空调涡旋盘、壳体,材料为ADC12。压铸过程产生的料头、流道、废品,回炉料比例通常占20%左右。赵总想多用回炉料降低成本,但又怕烧损率飙升、铝液质量下降。试过几次把回炉料加到30%,烧损率就从1.5%跳到了2.8%以上,而且铸件出现硬质点,客户投诉。直到他们上了炬鼎的QDW倾倒炉+双室预热,回炉料比例一口气提到50%,烧损率反而降到了1.2%。赵总说:“以前回炉料是烫手山芋,现在成了香饽饽。”文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6086.html
一、回炉料加多了,烧损高、质量差
赵总带我进熔炼车间。一台老式集中炉,旁边堆着大量的料头、流道、废品。他说:“老胡,你看这些回炉料,堆得像山。我这厂一个月用铝水300吨,回炉料有60吨左右,比例20%。其实我想加到40%以上,可一多加,炉子就不听话了。”文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6086.html
他翻出记录:去年试过一周回炉料比例30%,烧损率从1.5%升到2.6%;比例35%时,烧损率3.1%;而且铸件里出现硬质点(主要是氧化物和碳化物),客户退回了一批。文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6086.html
“为什么回炉料多烧损就高?”他问我。文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6086.html
我解释:“回炉料表面有氧化膜、油污、水分,而且形状不规则,普通炉子加进去,这些脏东西在高温下燃烧,加剧铝液氧化。另外,回炉料熔化需要更多热量,炉温波动大,也增加烧损。”文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6086.html
他叹气:“可回炉料比原铝锭便宜2000多一吨,多用一吨就赚2000块。我一个月用300吨,回炉料比例从20%提到50%,等于多用90吨回炉料,一个月省18万,一年200多万。眼馋啊。”文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6086.html
我说:“赵总,你想多回炉料,得换炉子。我们有一种双室预热QDW倾倒炉,专门吃回炉料。回炉料先经过烟气预热带走水分和油污,再进入主熔解室,烧损率可以控制在1.5%以内。”文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6086.html
二、双室预热:给回炉料“洗个热水澡”
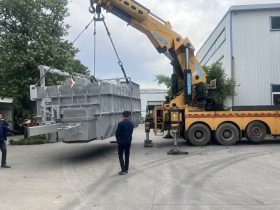
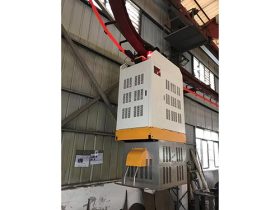
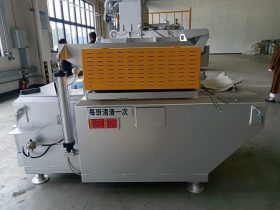
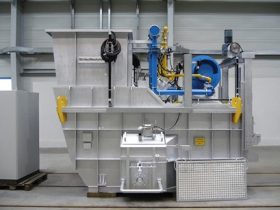
我给他设计的方案是一台QDW-1200倾倒炉,配上双室预热系统。文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6086.html
双室预热原理:炉子分两个室——预热室和熔解室。高温烟气从熔解室出来,先经过预热室,把里面的回炉料加热到250-300℃,水分蒸发、油污挥发,同时烟气温度降下来。预热后的回炉料再通过推料机构进入熔解室,因为已经热了,熔化速度快,不需要额外升温,减少氧化。文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6086.html
QDW倾倒炉:液压倾转35度出铝,炉底不残留。保温容量是熔解率的2.5倍(3吨),温度稳定。文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6086.html
赵总最关心的是:预热会不会把回炉料烧得更厉害?我说:“恰恰相反。预热温度只有250-300℃,远低于铝的熔点,不会氧化。而且水分和油污在预热阶段就排走了,不会进入熔解室燃烧,反而减少了氧化。”
他还担心热效率。我说:“烟气余热本来要排走,现在用来预热回炉料,热效率提高15%以上。你气耗反而会降。”
赵总去考察了我们之前做过的同类项目,看到别人回炉料比例50%,烧损率1.3%,回来就拍板。
三、安装调试:回炉料堆满预热室,烧损率从2.8%降到1.2%
2016年7月,设备到宁波。安装调试用了10天。最关键的环节是调整推料频率——回炉料在预热室停留时间要足够,但不能太久。我们设定每8分钟推一次料,每次推入熔解室约100公斤。
第一炉正式生产,赵总要求回炉料比例直接干到50%。工人把料头和原铝锭按1:1混合,加入预热室。烟气温度650℃,预热室出口烟气降到350℃,回炉料温度测出来280℃。
出铝后称重计算烧损率:1.21%。赵总不太信,又连续做了三炉,比例分别是50%、55%、60%。结果:1.18%、1.25%、1.42%。他拿着单子说:“55%以内都能控制在1.3%以下,60%稍微高一点但也比之前30%时的2.8%强。”
更让他满意的是铝液质量。取样做光谱,成分合格;做针孔度,1级;铸件加工后没有发现硬质点。品管部反馈:这批产品品质跟全原铝锭没有区别。
四、一年的账:回炉料比例从20%到50%,年省200多万
2017年我去回访,赵总已经成了“回炉料专家”。他给我算了一笔账:
| 项目 | 改造前(普通炉) | 改造后(QDW+双室预热) |
|---|---|---|
| 回炉料比例 | 20% | 50% |
| 烧损率 | 1.5% | 1.2% |
| 月用铝总量 | 300吨 | 330吨(增产) |
| 月用回炉料 | 60吨 | 165吨 |
| 月用原铝锭 | 240吨 | 165吨 |
| 每吨原铝锭比回炉料贵2000元 | — | — |
| 月节约原材料成本 | — | (240-165)×2000 = 15万元 |
| 年节约 | — | 180万元 |
他还说,因为回炉料用得多,废品、料头不再积压,车间也整洁了。而且气耗从原来的95m³/吨降到了88m³/吨(因为预热回收了热量),年省气费约16万元。
赵总在年会上分享:“以前我愁回炉料没处用,现在愁回炉料不够用。这台炉子让我敢随便加回炉料,质量还稳。”
五、双室预热的几点技术干货
这个项目之后,我们在台州、温州、重庆又做了好几个类似的双室预热改造。几点经验供参考:
预热室温度控制很关键。我们控制在250-300℃,既能烘干水分,又不会氧化。温度过高回炉料表面会氧化,反而增加烧损。
推料频率要与熔化率匹配。太快了预热不足,太慢了回炉料堆积。赵总后来自己摸索出最佳频率,每8分钟推一次。
回炉料要尽量破碎成小块。块度太大,预热不透,进入熔解室还会带水。赵总加了一台破碎机,把料头、流道打成5-8厘米的小块。
双室预热对铝屑同样有效。赵总后来把铝屑也混进去,预热后油污挥发,烧损率仍控制在1.3%以内。
倾倒炉帮助排渣。因为倾转出铝,炉底不残留,回炉料中的氧化物不会积存,每次清炉都很干净。
写在最后
去年赵总给我打电话,说他们集团要求所有基地推广双室预热技术。他笑着说:“老胡,我因为这个项目,升了集团技术总监。你那个炉子,让我捡了个官。”
我回他:“赵总,是你敢用高回炉料,才捡了便宜。”
如果你也在压铸厂,想多用回炉料降低成本,又怕烧损高、质量差,可以来找我聊聊。炬鼎热能胡申岳,在苏州。我帮你设计一台QDW倾倒炉+双室预热系统,让你回炉料随便加,烧损不升反降。
(评论区聊聊:你现在的回炉料比例多少?烧损率多少?)