
保定那边做汽车发动机缸盖的厂不少。缸盖这玩意儿,对铝液成分均匀性要求极高——硅含量偏一点,铸件硬度就不一样;铜偏一点,高温强度就不行。2018年春天,保定一家缸盖厂的质保部长孙工给我打电话,一开口就是:“胡经理,我快被光谱仪逼疯了。同一炉铝水,前头打的谱和后面差15%,客户说我们的缸盖批次不稳定,要换供应商。你说我这日子怎么过?”
一、偏析:铝液里的“贫富差距”
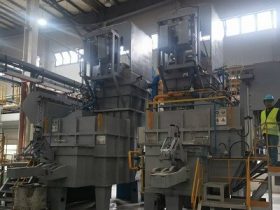
孙工带我进车间。他们用的是普通集中炉,保温室没有搅拌功能。铝液在炉子里呆久了,重的成分往下沉,轻的往上浮。硅(Si)比铝轻一点,容易浮在上层;铜(Cu)比铝重,容易沉底。结果就是:先出的铝水成分和后出的,完全两个样。文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6047.html
孙工给我看光谱检测记录。同一炉铝液,出铝前5分钟取样:Si含量7.2%,Cu含量1.8%;出铝1小时后取样:Si含量6.5%,Cu含量2.1%。Si偏析度算下来15%——也就是说,开头和结尾差了0.7个百分点,超出了客户允许的±0.3%范围。文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6047.html
“胡经理,你知道这意味着什么吗?”孙工拿起一个缸盖,指着燃烧室位置,“这一炉浇出来的缸盖,进气面和排气面硬度能差15个HB。发动机装上去,热变形不一致,垫片漏气。客户投诉了三次了,再不改就退供。”文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6047.html
问题是,他们试过硬办法——人工拿长杆在炉子里搅。但铝液700多度,搅一次工人一身汗,而且搅不均匀,搅完半小时偏析又回来了。文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6047.html
孙工问我:“有没有不用人搅、还能一直保持均匀的东西?”文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6047.html
我说:“有。电磁搅拌。”文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6047.html
二、电磁搅拌:看不见的手,把铝液“和面”
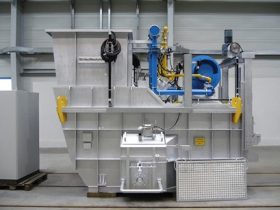
我给他解释电磁搅拌的原理。打个比方:你拿一块磁铁在铝液外面移动,铝液是导体,会产生感应电流,电流在磁场中受力,推动铝液运动。我们给炉子保温室下面和侧面装上几个电磁线圈,通上低频交流电,产生一个旋转磁场。铝液就像被一只看不见的手搅动,一直保持在均匀状态。文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6047.html
好处是:没有运动部件,不接触铝液,寿命长;搅拌力度可调,转速0-100转/分钟;可以连续搅拌,偏析永远形不成。文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6047.html
孙工问我:“搅一次要多久?”文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6047.html
我说:“不是搅一次,是一直搅。从铝液进保温室到出完最后一勺,电磁铁一直开着。铝液在里面慢慢转圈,成分均匀得像和好的面团。”文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6047.html
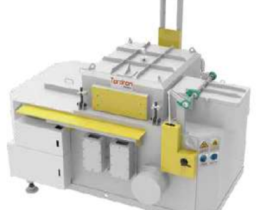
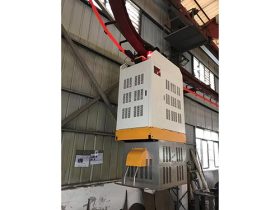
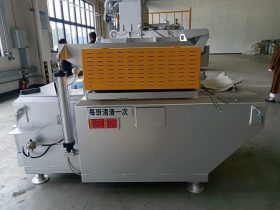
我们给他出的方案:在现有的集中炉保温室底部加装一套电磁搅拌系统,功率15kW,磁场强度可调。控制柜放在炉子旁边,操作工在触摸屏上按一下“搅拌开”,电磁铁就开始工作。搅拌速度设定为每秒一圈——太慢了没效果,太快了卷气。
孙工最担心的是电磁场会不会影响炉体?我说不会,磁场只作用在铝液里,炉壳是非磁性的不锈钢,不受影响。
三、安装那个月,孙工每天盯光谱
2018年6月,设备到保定。安装挺麻烦——要拆开保温室的底部保温层,把电磁线圈嵌进去,再重新捣打耐火材料。前后用了10天。孙工每天下班前都来转转,看进度。
试运行那天,我们做了对比测试。第一炉:不开电磁搅拌,正常生产。每隔1小时取一次样,测Si和Cu含量。数据:初始Si 7.0%,Cu 1.9%;4小时后Si 6.6%,Cu 2.1%,偏析度约11%。
第二炉:开电磁搅拌,同样的工艺。初始Si 7.0%,Cu 1.9%;4小时后Si 6.9%,Cu 1.95%,偏析度不到3%。
孙工看着光谱仪打印出来的数据,半天没说话。然后他把质保部的几个检验员叫过来,说:“你们以后每炉取样,不用按时间抽了,随机抽就行。应该都差不多。”
检验员小张开玩笑:“孙部长,那我不是要失业了?”
孙工白了他一眼:“你失业还是我失业?以后光谱打得准,客户不投诉,咱们都安全。”

四、三个月后的数据:Si偏析度从15%到5%
2018年10月我去回访,孙工在办公室泡了一壶龙井。他从抽屉里拿出一份三个月的质量报告,翻到对比页。
改造前(2018年1-5月,无电磁搅拌):
- Si含量批次内最大偏差:0.7个百分点
- Si偏析度计算值:约15%
- 每炉铝液成分均匀时间:≤2小时(之后开始偏析)
- 因成分问题导致的缸盖废品率:约5.2%
- 客户投诉次数:3次(含一次退货)
改造后(2018年7-9月,启用电磁搅拌):
- Si含量批次内最大偏差:0.18个百分点
- Si偏析度计算值:≤5%
- 每炉铝液成分均匀时间:持续出完为止(8小时不偏析)
- 因成分问题导致的缸盖废品率:1.6%
- 客户投诉次数:0
孙工指着“0投诉”那行,笑着说:“胡经理,我今年质量奖是稳了。”
他还算了一笔账:每月生产缸盖8000件,改造前废品率5.2%即416件废品,每件综合成本300元,月损失12.48万。改造后废品率1.6%即128件废品,月损失3.84万。每月节省8.64万,一年省超100万。电磁搅拌系统投资不到30万,四个月回本。
五、“光谱打出来,每炉都一个样”——孙工的口头禅
后来有一次他们厂搞开放日,请客户来参观。孙工当着客户的面,从正在生产的炉子里取了三个样——开头、中间、末尾。现场打光谱,三条谱线几乎完全重合。客户的质量工程师竖起大拇指说:“你们这个炉子牛,比我们德国总部的还稳。”
孙工回他:“不是炉子牛,是炬鼎的电磁搅拌牛。”
从那以后,孙工逢人就说:“光谱打出来,每炉都一个样。”这句话成了他的口头禅,后来也印在了他们车间的质量看板上。
六、给发动机缸盖厂同行的几点建议
这个项目之后,我们在重庆、武汉、长春又做了好几个类似的电磁搅拌改造。几点经验供参考:
偏析是铝合金熔炼的“慢性病”。不搅拌的炉子,静置1小时以上必然出现成分分层。高端铸件(缸盖、轮毂、结构件)必须上搅拌。
电磁搅拌优于机械搅拌。机械搅拌有活动部件,石墨转子或桨叶会磨损,需要更换。电磁搅拌没有磨损,寿命跟炉子一样长。唯一的缺点是初期投资高一点,但长远看更省事。
搅拌强度要适中。磁场太弱搅不动,太强会形成漩涡卷气。我们一般推荐线速度0.3-0.5米/秒,对应保温室尺寸调整频率。孙工后来总结:“就像和面,劲不能太大,大了起筋。”
电磁搅拌对炉体材料有要求。普通的碳钢炉壳会发热,因为涡流损耗。我们的炉壳用了非磁性不锈钢,或者加装隔磁层。这个细节很多厂家不提,但非常重要。
不要以为只搅一次就够。偏析是动态形成的,出铝过程中成分一直在变化。电磁搅拌必须连续运行,直到最后一勺铝水出来。孙工他们开始试过间断搅拌,效果不好,后来改成全时搅拌。
写在最后
去年孙工升了质量总监。他给我打电话时得意洋洋:“老胡,我那个电磁搅拌炉,现在成了厂里的参观景点。谁来了都看光谱对比图。老板说了,新厂区所有炉子都按这个标配。”
我说:“孙总监,你当年差点被客户退供,现在成标杆了。”
他哈哈笑:“还不是你那个‘看不见的手’把我救回来的。”
如果你也在做发动机缸盖、轮毂、或者任何对成分均匀性有苛刻要求的铝合金铸件,正被偏析导致的废品和投诉折腾,可以来找我聊聊。我可以带你去保定实地看看孙工那台炉子,听听他的“光谱打出来都一样”的现场演示。眼见为实。
(评论区聊聊:你的铝液成分批次波动最大多少?有没有因为偏析被客户罚过款?)