
宁波汽配厂铝液转运温降大,冷隔废品率高达5.5%。2016年加装炬鼎汤包预热装置,取液前预热至500℃,铝液温降从35℃降至8℃,铸件废品率降至2.5%,年挽回损失超50万元。质量部长刘工:“以前冷隔多,现在基本没有。”
2016年,浙江宁波一家汽配厂的质量部长刘工,每天上班第一件事就是去废品筐里数冷隔件。他们生产汽车空调压缩机壳体,壁厚不均匀,对铝液温度特别敏感。叉车转运铝水,从集中炉到压铸机边上,铝液温度从720℃掉到685℃,温降35度。这还不算,保温炉里放一会儿,温度更低。浇注时铝液流动性差,薄壁处经常填充不满,形成冷隔。废品率长期在5.5%左右,每月废掉几千件。刘工试过调高压铸温度、改浇注速度,都不管用。直到他们在配汤机的汤包上加装了预热装置,取液前先把汤包烤到500℃,铝液温降从35℃缩到8℃,冷隔废品率一下子降到2.5%。刘工打电话给我:“老胡,以前冷隔多得我头疼,现在基本没有了,一年省下50多万。”文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6180.html
一、叉车转运:铝水到站就凉了半截
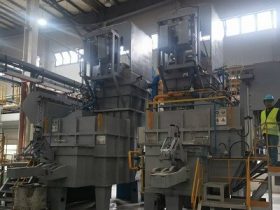
刘工的厂在宁波鄞州,主要给主机厂配套空调压缩机壳体。8台压铸机,铝水从集中熔化炉出来,用叉车挑着800公斤的转运包送到各机台。转运包是常温的,没有预热。铝液一倒进去,热量迅速被包体吸收。刘工用测温枪测过:集中炉出铝口温度720℃,倒入转运包后马上降到705℃,叉车开5分钟到机台,再倒进保温炉,温度只剩685℃。温降35度。文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6180.html
“老胡,你想想,685℃的铝水,流动性比720℃差远了。浇注薄壁壳体,经常走到一半就凝固了,壳体上留下一道道冷隔纹。”他拿起一个废品,指着表面的流线型凹陷,“这就是冷隔,客户一看就退货。”文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6180.html
他翻开废品统计表:2015年,冷隔废品占总废品的70%以上,废品率5.5%。每月生产约8万件,废掉4400件,每件成本按30元算,月损失13.2万元,一年150多万。老板开会拍了桌子:“你们能不能把冷隔降下来?”文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6180.html
刘工问我:“有没有办法让铝水到机台时温度不要掉那么多?”文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6180.html
我说:“有。问题不在叉车,在汤包。你用一个冷冰冰的包去装700多度的铝水,肯定要降温。解决办法是在取液前先把汤包预热到500℃左右,铝液倒进去温降就小多了。我们可以在现有配汤机上加装预热装置,投资不大,效果立竿见影。”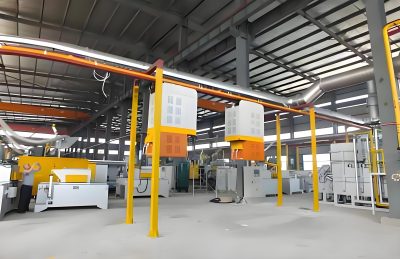 文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6180.html
二、汤包预热装置:给汤包穿上“保温衣”
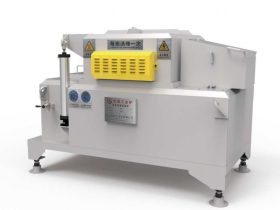
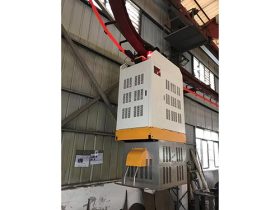
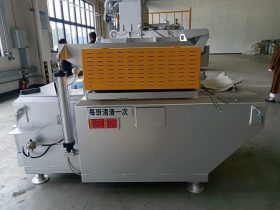
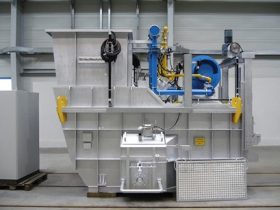
2016年3月,刘工决定升级配汤系统。我们在原有的叉车转运包(后来改为轨道配汤机)上加装了预热装置。预热器采用电加热,围绕汤包外壁,取液前自动启动,将汤包内壁温度加热到500℃。加热时间约8-10分钟,与叉车取液节奏匹配。预热完成后,汤包自动移到取液位接铝水。文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6180.html
刘工担心:“预热会不会耽误时间?”文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6180.html
我说:“不会。预热和取液可以并行,这趟送铝水时,下一趟的汤包已经在预热了。不增加节拍。”文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6180.html
他决定先试一台。文章源自炬鼎熔炉-江浙沪铝合金集中熔化炉厂家|中频感应熔炼炉|铝屑熔解炉报价-品牌直供·节能技术-https://www.judrl.com/6180.html
三、实测:温降从35℃缩到8℃,冷隔少了七成
安装预热装置后,刘工亲自做对比测试。同一台配汤机,同一路线,同一批铝水。第一趟不开预热:出铝口720℃,保温炉入口685℃,温降35℃。第二趟开预热:汤包预热到500℃,出铝口720℃,保温炉入口712℃,温降8℃。他连着测了10趟,平均温降8.2℃。
然后跟踪冷隔废品率。第一个月,废品率从5.5%降到3.8%。第二个月,随着工人熟悉新工艺,进一步降到2.5%。刘工说:“老胡,冷隔基本上看不到了,以前一筐废品里一半是冷隔,现在偶尔一两件。”
他算了一笔账:月产8万件,废品率从5.5%降到2.5%,每月少废2400件,每件30元,月省7.2万元,年省86万元。预热装置投资才3万多,不到半个月就回本。
四、刘工的体会:温降是冷隔的元凶,预热就是治它
刘工后来在厂里质量会上说:“很多人以为冷隔是模具或工艺问题,其实很多时候是铝水温度不够。叉车转运温降35度,你再怎么调压铸参数也没用。汤包预热这个小小的改动,把温降缩小到8度,冷隔自然就没了。建议所有用叉车转运的厂都加装预热装置。”
他还把预热装置推广到了全厂所有配汤点,每年节省的废品损失超过200万元。
五、给压铸厂同行的几点建议
铝液转运温降是冷隔的主要原因之一,实测一下你的温降有多大。
汤包预热装置成本低、见效快,一般投资回收期不超过3个月。
预热温度控制在450-500℃最佳,太高了耗电,太低了效果差。
预热要与生产节拍匹配,提前预热,不增加等待时间。
配合自动配汤机使用效果更好,轨道式配汤机可以自动完成预热、取液、配送全流程。
写在最后
去年刘工升了质量总监,他打电话说:“老胡,我们现在所有转运包都带预热,铝液温降稳定在10度以内。客户审核时,看了我们的温降数据,直接给了免检资格。”
如果你也在为冷隔废品率高发愁,不妨先测一下铝液转运温降。需要加装预热装置的,可以来找我聊聊。炬鼎热能胡申岳,在苏州。我帮你设计一套汤包预热方案,让你也体验一下“冷隔基本没有”的痛快。
(评论区聊聊:你的铝液转运温降是多少?冷隔废品率有多高?有没有试过预热汤包?)